Abstract
Stabilitatea termică într-un regulator de temperatură este rareori decisă doar de algoritmul de control. Este modelat de un lanț de decizii de producție: modul în care capătul frontal al senzorului este izolat de cuprul de alimentare, cum îmbinările de lipit supraviețuiesc excursiilor termice repetate, cum este îndepărtată contaminarea înainte de protecția conformă și cum este ecranată fiecare unitate înainte de a intra în câmp. Acest articol examinează variabilele de producție care separă un controler stabil de unul care se deplasează, oscilează sau eșuează prematur. Se discută aspectul interfeței senzorului, selecția materialului, uniformitatea refluxului, acoperirea testului, strategia de acoperire și trasabilitatea, cu referire la capacitățile necesare pentru o fiabilitate.Controler de temperatură PCBAîn medii auto, medicale și industriale.
- 1. De ce stabilitatea termică este un rezultat al producției
- 2. Interfața senzorului: Prima linie de apărare
- 3. Materiale PCB și arhitectură de cupru sub căldură
- 4. Fiabilitatea îmbinărilor lipite pe parcursul ciclurilor termice
- 5. Acoperire de testare care expune defecte termice latente
- 6. Acoperire conformă și izolarea mediului
- 7. Trasabilitatea ca instrument de control al riscului termic
- 8. De la prototip la volum: maturitatea producției
- 9. Întrebări frecvente
1. De ce stabilitatea termică este un rezultat al producției
Un regulator de temperatură este adesea evaluat prin precizia punctului de referință pe o foaie de date, dar comportamentul câmpului este guvernat de variabilele fizice care sunt introduse în timpul asamblarii. Golurile de lipire cresc rezistența termică. Contaminarea creează căi de scurgere care schimbă citirile analogice. Distribuția de cupru lângă senzor poate transforma placa în sine într-un distribuitor de căldură. Fiecare dintre aceste condiții este o semnătură de producție, nu o problemă de software.
Diferența dintre un controler care menține ±0,5 °C și unul care se deplasează cu câteva grade este adesea urmărită la disciplina procesului. Un studiu al plăcilor de control termic de precizie arată că urmele de putere care transportă mai mulți amperi trebuie să fie dimensionate cu suficient cupru și menținute separat fizic de calea de întoarcere a senzorului; în caz contrar, încălzirea localizată și căderea IR corupă măsurarea înainte ca semnalul să ajungă la ADC. În același mod, tăierile de relief termic, urmele înguste ale senzorului și distanțarea deliberată față de componentele cu curent ridicat creează o zonă „onestă din punct de vedere termic” în jurul elementului de detectare, astfel încât acesta să răspundă la temperatura sistemului mai degrabă decât la fluxul de căldură intern al plăcii.
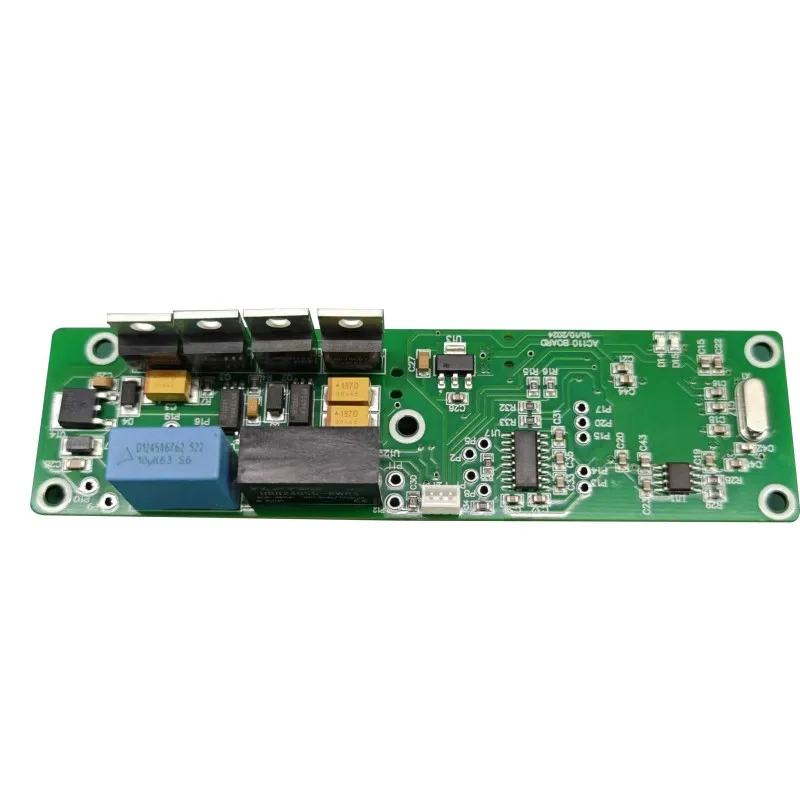
Acesta este motivul pentru care frazaControler de temperatură PCBAdescrie mai mult decât un panou populat. Descrie un sistem termic controlat al cărui lanț de măsurare, treaptă de putere și circuite de protecție sunt co-proiectate și co-fabricate. Când procesul de asamblare este instabil, bucla de control este forțată să compenseze zgomotul fizic pe care nu îl poate vedea.
Principiul cheie:Senzorul nu măsoară mediul în mod direct. Măsoară starea termică locală a PCB-ului. Producția determină dacă acel stat local este reprezentativ sau distorsionat.
2. Interfața senzorului: Prima linie de apărare
2.1 Tipul senzorului și implicațiile sale de fabricație
Termistorii NTC, RTD-urile PT100/PT1000 și termocuplurile impun diferite constrângeri pe partea frontală a PCB-ului. Senzorii NTC oferă o sensibilitate ridicată în benzi înguste, dar necesită liniarizare deoarece curba rezistență-temperatură este exponențială. RTD-urile oferă un răspuns mai liniar pe game largi, dar calea semnalului cu rezistență scăzută este mai sensibilă la rezistența la urme și la stresul indus de lipire. Termocuplurile oferă cea mai largă gamă, dar cea mai mică precizie, adesea în intervalul de câteva grade, și depind de compensarea joncțiunii la rece care trebuie să fie stabilă electric.
Partea frontală a senzorului nu este doar o intrare analogică; este un nod de măsurare cu impedanță mare care trebuie să respingă zgomotul de mod comun, păstrând în același timp un semnal diferențial mic. Controlerele comerciale tipice ilustrează răspândirea: o intrare NTC poate fi evaluată la ±0,6 °C, un canal PT100 la ±0,7 °C și un termocuplu de tip J la ±3 °C. Aceste cifre sunt specificații la nivel de senzor, nu garanții la nivel de sistem. Procesul de asamblare fie păstrează această precizie, fie o erodează prin împământare slabă, gradienți termici și acces inadecvat la calibrare.
2.2 Izolarea aspectului și accesul la calibrare
O urmă de senzor care rulează lângă un driver de releu sau un nod de comutare MOSFET va cupla zgomotul în măsurare. Un plan de masă care este întrerupt sub capătul frontal analog va forța curenții de întoarcere prin cuprul comun, creând decalaje care variază în funcție de sarcină. În timpul revizuirii proiectării pentru fabricație, aceste probleme ar trebui semnalate înainte de lansarea sculelor. Examinarea de inginerie trebuie să evalueze cuplarea termică, amplasarea componentelor pentru izolarea senzorului și integritatea planului de alimentare/masă pentru o detecție analogică curată și o comutare stabilă PWM.
Calibrarea este puntea finală între senzor și carcasa fizică. Niciun senzor nu se potrivește perfect cu un anumit PCB, carcasă și stivă de asamblare. O calibrare unică într-o cameră termică controlată aplică un offset corectiv, dar placa trebuie să fie proiectată cu acces de testare și cârlige de firmware care să facă această calibrare repetabilă. Dacă PCBA este asamblat cu un volum inconsecvent de lipire sau contaminare, decalajul de calibrare va varia odată cu vârsta și temperatura, înfrângând scopul corecției inițiale.
3. Materiale PCB și arhitectură de cupru sub căldură
Controlerele de temperatură funcționează adesea în carcase în care temperatura ambiantă crește cu mult peste nivelul camerei, iar treapta de putere adaugă propria căldură. Substratul trebuie să mențină stabilitatea dimensională și integritatea dielectrică în acest interval. FR-4 este obișnuit, dar laminatele cu Tg mare și substraturile din aluminiu sunt selectate atunci când sarcina termică sau profilul ciclic depășește ceea ce standardul FR-4 poate tolera fără o schimbare măsurabilă.
Modelul de țesătură al pânzei din fibră de sticlă din interiorul FR-4 poate provoca variații localizate ale conductibilității termice, ducând la efecte de „țesătură termică” care modifică citirea senzorului în funcție de locul în care este direcționată urma. Acest lucru este deosebit de important pentru controlerele de înaltă precizie, unde chiar și o abatere de 0,1 °C contează. Arhitectura de cupru este la fel de importantă. O placă cu 2 straturi poate fi adecvată pentru un termostat simplu, dar controlerele cu capete frontale cu semnal mixt și ieșiri PWM beneficiază de stivuiri cu 4 sau 6 straturi cu planuri de masă dedicate adiacente straturilor de semnal. Acest aranjament asigură o izolație inerentă între secțiunea de putere zgomotoasă și secțiunea analogică sensibilă, reducând nevoia de filtrare externă care poate devia în sine.
| Variabila de proiectare | Beneficiu de stabilitate | Risc de fabricație dacă este ignorat |
|---|---|---|
| Numărul de straturi și planul de masă | Cale de întoarcere analogică dedicată; cuplaj redus de impedanță comună | Citirile senzorului se schimbă cu comutarea releului sau MOSFET |
| Lățimea urmei de putere și greutatea cuprului | Cădere IR mai mică și încălzire localizată la curent ridicat | Puncte fierbinți în apropierea senzorului; decalaj termic care se modifică cu sarcina |
| Relief termic și distanță | Senzorul răspunde la mediul ambiant, nu la căldura condusă de la puterea cuprului | Controllerul reglează placa în locul procesului |
| Grosimea plăcii și substrat | Stabilitate dimensională în timpul ciclismului; comportament CTE consistent | Tensiunea de lipit, deformarea și dezalinierea strat-la-strat |
Prin urmare, stivuirea fizică nu este un fundal pasiv. Face parte din bucla de control. O placă care distribuie căldura în mod neuniform va produce un semnal de senzor care este electric precis, dar termic fals.
4. Fiabilitatea îmbinărilor lipite pe parcursul ciclurilor termice
Regulatoarele de temperatură sunt expuse la încălzire și răcire repetate. Îmbinările de lipit care conectează dispozitivele de alimentare, releele și conectorii senzorilor trebuie să supraviețuiască stresului termomecanic rezultat. Mecanismul dominant este nepotrivirea CTE: siliciul, cuprul, lipirea și laminatul se extind la viteze diferite, iar pe mai multe cicluri nepotrivirea concentrează forța la interfața articulației. Microfisurile inițiază la periferia îmbinării și se propagă până când rezistența crește sau conexiunea se deschide.
Acest mod de defecțiune este relevant în special în jurul MOSFET-urilor, TRIAC-urilor și terminalelor releului, unde excursiile de temperatură localizate sunt cele mai mari. Un controler care trece un test funcțional la temperatura camerei poate eșua în continuare după câteva sute de cicluri dacă procesul de lipire a produs goluri, umezire insuficientă sau formare intermetalica excesivă. Răspunsul la asamblare trebuie, prin urmare, să includă profile controlate de reflux, depunere verificată de pastă și metode de inspecție care pot vedea rosturile ascunse.
- Uniformitatea refluxului:O delta T de aproximativ 10 °C între cea mai fierbinte și cea mai rece îmbinare a unui panou este o țintă practică pentru multe profile fără plumb; extinderi mai largi înseamnă că unele îmbinări sunt subprocesate, în timp ce altele sunt suprasolicitate.
- Controlul nulului:Golurile de sub plăcuțele termice cresc rezistența joncțiunii la bord și creează puncte fierbinți locale care accelerează creșterea fisurilor.
- Acces inspectie:Inspecția cu raze X este necesară pentru BGA și componentele cu terminație inferioară; AOI singur nu poate confirma geometria articulației ascunse.
- Eliberarea tensiunii:Conectorii și piesele grele cu orificiu traversant trebuie susținute mecanic, astfel încât dilatarea termică a carcasei să nu fie transferată direct în filetul de lipit.
FiecareControler de temperatură PCBAcare este de așteptat să funcționeze ani de zile într-un mediu ciclic trebuie construit cu un proces de lipire care este calificat împotriva ciclării termice, nu doar împotriva criteriilor de acceptare vizuală. IPC-A-610 Clasa 2 sau Clasa 3 oferă o bază de referință pentru manopera, dar comportamentul ciclic al îmbinării este determinat de combinația dintre aliaj, profil și designul plăcuțelor.
5. Acoperire de testare care expune defecte termice latente
Testarea funcțională la temperatura camerei este necesară, dar insuficientă pentru un controler termic. O placă poate trece testul în circuit și testul circuitului funcțional și poate conține totuși un defect latent care apare numai sub stres de temperatură. Strategia de testare ar trebui să crească nivelul de stres, astfel încât eșecurile timpurii să fie precipitate înainte de expediere.
Inspecția optică automată verifică prezența componentelor și forma filetului de lipit. Testul în circuit confirmă valorile rezistenței și condensatorului și detectează scurtcircuitații sau deschideri. Testul de circuit funcțional simulează intrările senzorului și validează ieșirile releului sau SSR. Inspecția cu raze X dezvăluie goluri de lipire ascunse și colapsul BGA. Cererea de ardere și de stres ambiental supune apoi ansamblul la o temperatură ridicată în timpul ciclului de sarcină, adesea timp de 24 până la 48 de ore, pentru a forța îmbinările marginale și defectele componentelor. Camerele de mediu extind această capacitate de la -40 °C la +125 °C și 0–95% umiditate relativă, permițând producătorului să coreleze comportamentul bancului cu condițiile de teren.
Rezistența de contact a dispozitivului de testare poate, de asemenea, masca o îmbinare marginală. Dacă pinii pogo nu fac contact constant, testul poate trece de o placă care ar eșua sub vibrații sau dilatare termică. Burn-in nu este un substitut pentru un proces stabil. Este un filtru pentru riscuri specifice și este cel mai eficient atunci când profilul de stres reflectă misiunea termică reală a controlerului. O înmuiere generică la temperatură înaltă poate consuma capacitatea de testare fără a dezvălui slăbiciunile legate de ciclul care contează într-o aplicație de control al temperaturii.
6. Acoperire conformă și izolarea mediului
Umiditatea și contaminarea sunt probleme termice deghizate. O peliculă subțire de apă adsorbită pe o suprafață PCB poate crea căi de scurgere între urmele senzorului, modificând rezistența efectivă a rețelei de măsurare. Reziduurile chimice din flux sau manipulare pot deveni conductoare atunci când umiditatea crește. Într-un controler care se bazează pe o intrare de senzor de înaltă impedanță, aceste căi de scurgere apar ca decalaj de temperatură sau zgomot.
Acoperirea conformă abordează acest lucru prin formarea unui strat subțire de polimer care se conformează topologiei plăcii și izolează circuitele de umiditate, praf și contaminanți chimici. Acoperirile acrilice sunt economice și reproiectabile; poliuretanul oferă o rezistență mai bună la solvenți și abraziune; siliconul oferă cea mai largă gamă de temperatură și flexibilitate. Acoperirea trebuie aplicată după o curățare minuțioasă, deoarece contaminarea ionică încapsulată îl prinde pe placă și poate accelera defecțiunea electrochimică, mai degrabă decât să o prevină.
Aderența acoperirii este o altă variabilă; dacă energia de suprafață este prea mică din cauza reziduurilor, acoperirea se poate delamina în timpul ciclului termic, deschizând o cale pentru umiditate. Acoperirea selectivă este adesea de preferat pentru controlerele de temperatură, deoarece conectorii, releele și punctele de testare ar putea trebui să rămână neacoperite. Procesul trebuie controlat astfel încât grosimea stratului de acoperire să fie suficientă pe urmele expuse, dar să nu pună cablurile cu pas fin și să nu interfereze cu caracteristicile de relief termic.
7. Trasabilitatea ca instrument de control al riscului termic
Când un controler se deplasează pe teren, prima întrebare este dacă comportamentul este izolat sau legat de loturi. Fără trasabilitate, această întrebare nu poate fi răspuns eficient. Trasabilitatea la nivel de lot și la nivel de unitate leagă fiecare număr de serie la codurile de dată ale componentelor, înregistrările de refluxare, rezultatele testelor și lotul de acoperire. Acest lucru permite producătorului și clientului să determine dacă o plângere de deriva se corelează cu un anumit lot de componente, o anumită linie sau o anumită excursie de testare a mediului.
Trasabilitatea în aControler de temperatură PCBAprogramul nu este cheltuieli administrative. Este mecanismul care transformă o defecțiune a câmpului într-un eveniment limitat, corectabil, în loc de o întrebare deschisă de fiabilitate. Aprovizionarea autorizată este cealaltă jumătate a trasabilității. Componentele achiziționate prin intermediul distribuitorilor francizați au proveniența documentată. Componentele de pe canalele de piață deschisă pot fi recondiționate, reetichetate sau în afara ferestrei de cod de dată specificate. Pentru un regulator de temperatură, o componentă de interfață a senzorului contrafăcută sau învechită poate schimba întregul lanț de măsurare. Validarea vizuală, electrică și cu raze X a componentelor primite oferă o barieră practică împotriva contrafacerii înainte de a începe asamblarea.
Nota de fabricatie:Trasabilitatea nu este o hârtie. Este singura modalitate de a distinge un eveniment de câmp aleator de o schimbare sistematică a procesului care necesită izolare imediată.
8. De la prototip la volum: maturitatea producției
Stabilitatea termică trebuie să supraviețuiască tranziției de la probele de inginerie la producția de volum. Un proces care funcționează pe cinci plăci se poate comporta diferit pe cinci mii dacă depunerea pastei, încărcarea prin reflux sau contactul dispozitivului de testare se modifică. Partenerul de producție trebuie să demonstreze că aceiași parametri controlați sunt menținuți în fiecare fază.
- Verificare tehnicăConstrucții mici pentru validarea designului și reglarea termică inițială. Concentrați-vă pe verificarea aspectului și accesul la calibrarea senzorului.
- Fuga pilotCaracterizarea procesului și testarea stresului termic. Profilul de lipit, acoperirea acoperirii și limitele de testare sunt fixe.
- Producție în volum redusLoturi de intrare pe piață. Trasabilitatea și disciplina de inspecție de intrare sunt exercitate la scară.
- Producție în volum mareRandament SMT stabil, test funcțional repetabil și monitorizare a fiabilității la nivel de lot.
În fiecare etapă, producătorul ar trebui să furnizeze feedback privind proiectarea pentru fabricație care abordează reducerea termică a urmelor de putere, distanța dintre componente și accesibilitatea punctelor de testare. Un partener cu disciplina IATF 16949 aplică planificarea avansată a calității, analiza modului de defecțiune și controlul schimbării programului de control termic, chiar și atunci când produsul final este mai degrabă industrial decât auto. ISO 13485 adaugă trasabilitate la nivel de unitate, validare a proceselor și documentație de gestionare a riscurilor pentru controlorii de calitate medicală. Aceste cadre nu sunt etichete de marketing; ele determină dacă procesul de fabricație este capabil să mențină o specificație termică în timp.
Unixplore Electronicsaplică această abordare stratificată - DFM conștient de senzor, AOI intern, ICT, FCT, raze X, burn-in și screening de mediu - pentru a pune legătura între intenția de proiectare și fiabilitatea volumului. Un randament de primă trecere SMT cu două fețe peste 98,5% este un indicator, dar rezultatul mai semnificativ este un controler al cărui comportament termic rămâne în limitele specificațiilor sale după cicluri repetate și expunere la câmp.
9. Întrebări frecvente
Un număr mai mare de straturi îmbunătățește întotdeauna stabilitatea termică?
Nu automat. Un stivuitor cu 4 straturi sau 6 straturi cu un plan de masă dedicat oferă, în general, o izolare mai bună între secțiunile de putere și analogice decât o placă cu 2 straturi, dar beneficiul depinde de modul în care sunt împărțite avioanele și de unde sunt direcționate urmele senzorului. O placă cu 4 straturi prost compartimentată poate funcționa mai rău decât un design cu 2 straturi dirijat cu grijă.
De ce este necesară burn-in dacă AOI și testul funcțional au trecut deja?
AOI și testul funcțional detectează defecte vizibile sau prezente electric în momentul testării. Burn-in accelerează defecțiunile timpurii de viață prin aplicarea ciclului de temperatură și sarcină, expunând îmbinările marginale de lipit, punctele slabe ale componentelor și conexiunile intermitente pe care le poate rata un test cu o singură trecere. Este un filtru de fiabilitate, nu un înlocuitor pentru controlul procesului.
Poate acoperirea conformă să compenseze un proces slab de curățare?
Nu. Acoperirea peste contaminarea ionică poate prinde umezeala și poate accelera defecțiunea. Placa trebuie curățată și uscată înainte de acoperire, astfel încât stratul de polimer să protejeze o suprafață benignă din punct de vedere chimic, mai degrabă decât să sigileze contaminanții împotriva acesteia.
Cum ajută trasabilitatea dacă controlerul a deplasat deja pe teren?
Trasabilitatea leagă unitatea afectată de loturile sale de componente, înregistrările de redistribuire și istoricul testelor. Acest lucru permite producătorului să determine dacă deriva este un eveniment izolat, o problemă de material legată de lot sau o excursie a procesului și să limiteze acțiunea corectivă, mai degrabă decât să trateze fiecare unitate ca suspectă.
Care este cea mai comună cauză de producție a decalajului senzorului într-un controler de temperatură?
Cuplare termică de la cuprul de putere în regiunea senzorului, combinată cu acces insuficient la calibrare. Dacă trasarea senzorului este direcționată lângă o componentă generatoare de căldură sau împărtășește o cale de întoarcere cu circuite de curent ridicat, temperatura măsurată va include o compensare dependentă de sarcină care nu poate fi eliminată numai de firmware.
Diferența dintre un controler care își păstrează specificațiile și unul care derivă este inclusă în proces. Partajați fișierele Gerber, BOM, tipul de senzor și volumul anual pentru a primi o evaluare a producției axată pe stabilitatea termică, acoperirea testelor și trasabilitate.
Contactaţi-nepentru a discuta programul dvs. de control de temperatură și pentru a primi un răspuns tehnic din partea echipei de inginerie.
Contactaţi-ne